
1. Вступ: Основа надійної роботи
Правильна установка є наріжним каменем ефективності та довговічності бронзової арматури. Хоча бронзові фітинги за своєю суттю забезпечують чудову довговічність і стійкість до корозії, їхній повний потенціал можна реалізувати лише за умови правильного встановлення. Ретельно встановлена бронзова система фітингів забезпечує роботу-без витоків, підтримує цілісність тиску та забезпечує десятиліття-безпроблемної служби. У цьому посібнику викладено вичерпні рекомендації щодо підготовки, техніки з’єднання, управління крутним моментом і забезпечення якості. Дотримання цих протоколів є особливо важливим у таких критичних застосуваннях, як морські системи, промислова обробка та водопровідні системи високого{6}}тиску, де наслідки збою є серйозними.IFANфабрика 30+ років досвіду виробництва підтримка налаштування кольору/розміру підтримка безкоштовний зразок. Ласкаво просимо до каталогу та безкоштовних зразків. Це наш веб-сайт у Facebook:www.facebook.com.
2. Комплексна підготовка: перевірка інструментів і компонентів
Успішний монтаж починається з ретельної підготовки. Основні інструменти включають калібровані динамометричні ключі для різьбових з’єднань, відповідні труборізи та розгортки для чистих кінців, а також пальники з-контрольованою температурою для паяних з’єднань. Перед установкою уважно перевірте всі бронзові фітинги на наявність виробничих дефектів, таких як пористість, тріщини або неідеальна різьба. Переконайтеся, що фітинги відповідають специфікаціям щодо типу сплаву та номінального тиску. Переконайтеся, що труби розрізані під прямим кутом і очищені від задирок як зсередини, так і зовні, щоб запобігти турбулентності та ерозії-корозії. Для різьбових застосувань підтвердьте сумісність різьби (NPT, BSP) і стан. Правильна підготовка на цьому етапі запобігає більшості типових проблем з установкою.
3. Підготовка поверхні та управління різьбою
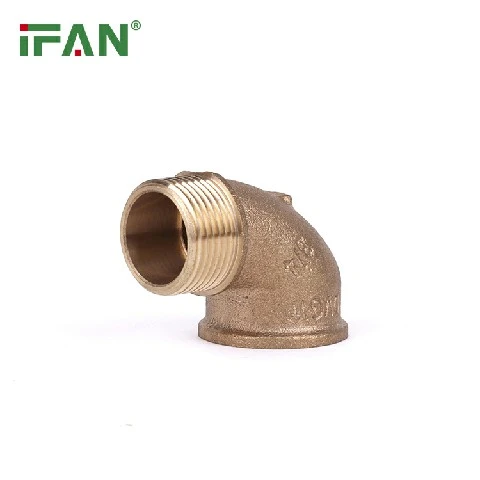
Оптимальна герметизація вимагає бездоганної підготовки поверхні. Для різьбових з’єднань ретельно очистіть зовнішню та внутрішню різьбу за допомогою дротяної щітки, щоб видалити сміття та окислення. Для паяних з’єднань очистіть з’єднані поверхні до яскравого блиску за допомогою абразивної тканини, призначеної для мідних сплавів. Обережно нанесіть відповідний герметик для різьби або стрічку-для стрічки, оберніть за годинниковою стрілкою (дивлячись з кінця труби) 1,5–2 оберти, уникаючи перших двох ниток, щоб запобігти забрудненню. Для різьбових сумішей нанесіть рівномірно без надлишків, які можуть потрапити в систему. Ніколи не використовуйте герметики, що містять графіт або інші електропровідні матеріали, з питною водою, оскільки вони можуть спричинити гальванічну корозію.
4. Методи з’єднання: різьбові та паяні з’єднання
Для різьбових з’єднань почніть нарізати різьбу вручну, щоб забезпечити правильне вирівнювання без поперечного-різьблення. Використовуйте два гайкові ключі-один, щоб тримати фітинг, інший, щоб повернути трубу-, щоб уникнути навантаження на сусідні з’єднання. Затягніть відповідно до встановлених специфікацій крутного моменту, зазвичай на 1-2 оберти після затягування вручну-. Для паяних з’єднань нанесіть флюс відразу після очищення, щоб запобігти повторному окисленню. Рівномірно нагрійте фітинг за допомогою пальника відповідного розміру, доки бульбашки флюсу та припій, що притягнулися до з’єднання, не розплавляться під час контакту. Капілярна дія повинна повністю втягнути припій у з’єднання. Дозвольте з’єднанням охолонути природним шляхом без загартування, щоб запобігти розтріскуванню під впливом термічної напруги.
5. Керування крутним моментом і уникнення надмірного-затягування
Точне застосування крутного моменту є критичним для бронзових фітингів, які можуть бути пошкоджені надмірною силою. Завжди звертайтеся до специфікацій крутного моменту виробника, які залежать від розміру фітинга, номінального тиску та типу різьби. Використовуйте калібровані динамометричні ключі, а не оцінюйте герметичність. Як загальна вказівка, більші діаметри та вищий номінальний тиск вимагають підвищеного крутного моменту. Однак надмірне{4}}затягування залишається найпоширенішою помилкою при встановленні, потенційно спричиняючи деформацію різьби, тріщини або деформацію, що порушує цілісність ущільнення. Якщо з’єднання протікає після належного затягування, розберіть його, перевірте на наявність пошкоджень, очистіть, повторно нанесіть герметик і знову зберіть-ніколи просто не прикладайте додатковий момент затягування до з’єднання, що протікає.
6. Підтримка та вирівнювання
Належна механічна підтримка є важливою для запобігання навантаженню на бронзові фітинги. Встановіть трубні підвіски або опори поблизу фітингів відповідно до технічних характеристик для матеріалу труби та вмісту системи. Переконайтеся, що всі з’єднання розташовані в природному центрі перед з’єднанням-ніколи не встановлюйте компоненти з силою, оскільки це створює залишкову напругу, яка може призвести до руйнування через втому. Дозвольте теплове розширення шляхом включення петель розширення, зсувів або гнучких з’єднувачів у місцях коливання температури. У -застосуваннях, схильних до вібрації, використовуйте віброізолятори, щоб запобігти наклепу та розтріскування в місцях з’єднання. Правильна опора подовжує термін служби фітинга, усуваючи механічні навантаження.
7. Запобігання корозії та сумісність матеріалів
Запобігайте гальванічній корозії, ізолюючи бронзу від різнорідних металів за допомогою діелектричних з’єднань або дозволених матеріалів для прокладок. При підключенні до сталевих труб використовуйте латунні або бронзові ніпелі як перехідні елементи. У морському середовищі переконайтеся, що належні системи захисту анодів функціонують. Уникайте монтажних конфігурацій, які створюють щілини, де застійна вода може накопичуватися та прискорювати локальну корозію. Після встановлення ретельно промийте системи, щоб видалити залишки флюсу, частинки металу та інші забруднення, які можуть спричинити корозію. Для заглибленого застосування захистіть бронзові фітинги відповідним обгортанням або покриттям, сумісним з умовами ґрунту.
8. Випробування тиском, перевірка та документація
Перш ніж вводити системи в експлуатацію, проведіть комплексні випробування тиском відповідно до чинних норм-зазвичай у 1,5 рази більше робочого тиску протягом принаймні 30 хвилин. Під час тестування ретельно перевіряйте кожне з’єднання на наявність витоків, одночасно стежте за поступовими падіннями тиску на манометрах, що вказує на просочування. Задокументуйте всі установки, включаючи специфікації фітингів, значення крутного моменту, результати випробувань і дати. Ця документація містить цінну базову інформацію для майбутнього обслуговування та усунення несправностей. Після успішного тестування запровадьте регулярні графіки перевірок, зосереджуючись на цілісності з’єднань, ознаках корозії та стані системи підтримки, щоб забезпечити довгострокову-надійність.
9. Висновок: Досконалість через методичну практику
Дотримання цих найкращих практик встановлення гарантує, що бронзові фітинги повністю реалізують свій потенціал довговічності та надійності. Методичний підхід-від підготовки до тестування-створює системи, які витримують експлуатаційні вимоги, мінімізуючи вимоги до обслуговування. Правильне встановлення не лише запобігає миттєвим проблемам, таким як витоки, але й усуває довгострокові-занепокоєння, зокрема корозію, втому та пошкодження під напругою. Розглядаючи монтаж як точну інженерну дисципліну, а не як просте механічне завдання, професіонали можуть використовувати властиві бронзі переваги для створення рідинних систем, які бездоганно працюють протягом десятиліть, виправдовуючи репутацію бронзи як матеріалу преміум-класу для вимогливих застосувань.